-

- 合肥迈奇精密机械有限公司
-
全国服务咨询热线:
15715691418
15715691418


产品描述
赛钢(POM,聚)是一种高性能的工程塑料,具有的机械性能、耐磨性、耐化学性和尺寸稳定性。在加工赛钢时,有以下一些特点需要注意:
### 1. **高硬度和耐磨性**
- 赛钢具有较高的硬度和耐磨性,适合制造需要高耐磨性的零件。
- 加工时需要保持锋利,以减少磨损和延长寿命。
### 2. **良好的尺寸稳定性**
- 赛钢在加工过程中尺寸变化较小,适合制造精密零件。
- 加工后零件的尺寸稳定性好,不易变形。
### 3. **低摩擦系数**
- 赛钢具有低摩擦系数,适合制造滑动部件和轴承。
- 加工时需要注意避免过热,以免影响材料的摩擦性能。
### 4. **耐化学性**
- 赛钢对大多数化学品有良好的耐受性,适合在化学环境下使用。
- 加工时使用的冷却液和润滑剂应选择与赛钢相容的材料。
### 5. **加工温度**
- 赛钢的加工温度范围较窄,通常在190°C至210°C之间。
- 加工时需要严格控制温度,避免过热导致材料分解或变色。
### 6. **切削性能**
- 赛钢的切削性能良好,但容易产生毛刺。
- 加工时需要使用锋利的,并采用适当的切削速度和进给量,以减少毛刺的产生。
### 7. **吸湿性**
- 赛钢具有一定的吸湿性,加工前应进行干燥处理,通常干燥温度为80°C至90°C,干燥时间为2至4小时。
- 湿度过高会影响加工质量和零件的尺寸稳定性。
### 8. **后处理**
- 赛钢加工后可以进行抛光、打磨等后处理,以提高表面光洁度。
- 如果需要粘接,应选择适合赛钢的胶水,并确保表面清洁。
### 9. **环保性**
- 赛钢在加工过程中释放有害气体,但应避免高温分解,以免产生等有害物质。
### 10. **应用领域**
- 赛钢广泛应用于汽车、电子、、机械等领域,如齿轮、轴承、滑块、密封件等。
总之,赛钢加工时需要综合考虑其材料特性和加工条件,以确保加工质量和零件性能。
陶瓷焊接加工是一种用于连接陶瓷材料的特殊工艺,具有以下特点:
### 1. **高难度性**
- 陶瓷材料通常具有高硬度、脆性和低延展性,焊接过程中容易产生裂纹或断裂,因此对工艺要求高。
### 2. **高温需求**
- 陶瓷的熔点通常较高,焊接时需要高温环境,有时甚至需要借助激光、电子束等技术来实现。
### 3. **特殊焊接方法**
- 常用的陶瓷焊接方法包括:
- **扩散焊接**:通过高温和压力使陶瓷表面原子扩散形成连接。
- **活性金属钎焊**:使用活性钎料(如钛、锆等)改善陶瓷与金属或陶瓷之间的润湿性。
- **激光焊接**:利用高能激光束实现局部加热和熔化。
- **超声波焊接**:通过超声波振动产生热量实现连接。
### 4. **材料匹配性要求高**
- 陶瓷与金属或其他陶瓷的焊接需要材料的热膨胀系数、化学相容性等性能相匹配,否则容易产生应力或失效。
### 5. **接头质量关键**
- 焊接接头的强度、气密性和耐腐蚀性是衡量焊接质量的重要指标,需要严格控制工艺参数。
### 6. **应用领域广泛**
- 陶瓷焊接加工广泛应用于、电子、器械、能源等领域,如陶瓷基复合材料、高温传感器、燃料电池等。
### 7. **设备和技术要求高**
- 需要高精度的设备和的技术支持,如真空环境、的温度控制和压力控制等。
### 8. **成本较高**
- 由于工艺复杂、设备昂贵,陶瓷焊接加工的成本通常较高。
总之,陶瓷焊接加工是一项技术密集型工艺,需要综合考虑材料特性、工艺方法和应用需求,以实现量的连接效果。
车铣复合加工是一种集成了车削和铣削功能的制造技术,具有以下特点:
### 1. **高度集成**
- **多功能性**:车铣复合加工中心可以在一台设备上完成车削、铣削、钻孔、攻丝等多种加工工序,减少了设备数量和占地面积。
- **工序集中**:通过一次装夹完成多道工序,减少工件在不同设备间的搬运和重新装夹,提高加工效率。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度。
- **动态补偿**:现代车铣复合加工中心通常配备高精度传感器和控制系统,能够实时监测和补偿加工误差。
### 3. **率**
- **缩短加工时间**:通过工序集中和自动化操作,显著缩短了加工周期。
- **自动化程度高**:配备自动换刀系统、自动上下料装置等,减少人工干预,提高生产效率。
### 4. **复杂零件加工能力**
- **多轴联动**:车铣复合加工中心通常具有多轴(如5轴、7轴等)联动功能,能够加工复杂的三维曲面和异形零件。
- **灵活性强**:能够处理复杂几何形状的工件,适用于、汽车、模具等高精度制造领域。
### 5. **节约成本**
- **减少设备投资**:一台车铣复合加工中心可以替代多台传统机床,降低了设备采购和维护成本。
- **降低人工成本**:自动化程度高,减少了操作人员数量和劳动强度。
### 6. **提高加工质量**
- **表面质量好**:通过优化加工路径和参数,可以获得的表面光洁度和尺寸精度。
- **减少变形**:由于减少了装夹次数和加工应力,工件变形和残余应力得到有效控制。
### 7. **适应性强**
- **材料广泛**:适用于金属材料(如钢、铝、钛合金等)以及非金属材料的加工。
- **批量生产与单件生产**:既适合大批量生产,也适合小批量、多品种的柔性生产。
### 8. **技术**
- **智能化**:集成的数控系统、CAD/CAM软件和在线检测技术,实现智能化加工。
- **绿色制造**:通过优化加工工艺,减少材料浪费和能源消耗,符合绿色制造理念。
### 总结
车铣复合加工技术通过集成多种加工功能,显著提高了加工效率、精度和灵活性,特别适用于复杂零件的高精度制造。它在现代制造业中具有广泛的应用前景,能够有效降低生产成本,提高产品质量。
四轴零件加工是一种在数控机床(CNC)上进行的高精度加工技术,它利用四个运动轴(通常是X、Y、Z轴和一个旋转轴)来完成复杂零件的加工。以下是四轴零件加工的主要特点:
### 1. **复杂几何形状的加工能力**
- 四轴加工可以通过旋转轴(通常是A轴或B轴)实现工件的多角度加工,能够处理复杂的几何形状,如曲面、倾斜面、螺旋槽等。
- 相比三轴加工,四轴加工减少了工件的装夹次数,提高了加工效率和精度。
### 2. **减少装夹次数**
- 四轴加工可以通过旋转轴调整工件的位置,无需多次拆卸和重新装夹,从而减少加工时间,降低误差累积。
- 特别适用于需要多面加工的零件,如叶轮、凸轮、模具等。
### 3. **提高加工精度**
- 由于减少了装夹次数,四轴加工能够地保持工件的加工基准,从而提高整体加工精度。
- 旋转轴的加入使得能够以更合适的角度接近工件,减少干涉,提高表面质量。
### 4. **适用于复杂零件**
- 四轴加工特别适合加工复杂零件,如零件、器械、汽车零部件等,这些零件通常具有复杂的曲面和多角度特征。
### 5. **灵活性和效率**
- 四轴加工可以在一次装夹中完成多面加工,减少了加工工序,提高了生产效率。
- 对于需要多次换刀或调整角度的加工任务,四轴加工更具灵活性。
### 6. **降**
- 由于减少了装夹次数和加工时间,四轴加工可以降低人工成本和加工成本。
- 对于批量生产复杂零件,四轴加工的经济性更为明显。
### 7. **技术要求较高**
- 四轴加工需要更高的编程技术,尤其是对旋转轴的控制和路径的优化。
- 操作人员需要具备较高的数控编程和加工经验,以确保加工精度和效率。
### 8. **适用范围广**
- 四轴加工适用于多种材料,包括金属(如铝、钢、钛合金)、塑料、复合材料等。
- 广泛应用于、汽车制造、模具制造、器械等行业。
### 9. **与五轴加工的区别**
- 相比五轴加工,四轴加工缺少一个旋转轴,因此在加工某些其复杂的零件时可能受到限制。
- 然而,四轴加工在成本和技术门槛上更具优势,适合大多数复杂零件的加工需求。
### 总结
四轴零件加工以其高精度、率和多角度加工能力,成为复杂零件制造的重要技术。它在减少装夹次数、提高加工灵活性和降方面具有显著优势,广泛应用于多个工业领域。
五轴联动加工是一种的数控加工技术,具有以下特点:
1. **高精度和复杂曲面加工能力**:
五轴联动加工可以同时控制五个坐标轴(X、Y、Z和两个旋转轴),能够实现复杂曲面的高精度加工,适用于、汽车、模具等领域的高精度零件制造。
2. **减少装夹次数**:
传统三轴加工需要多次装夹来加工复杂零件,而五轴联动加工可以在一次装夹中完成多面加工,减少了装夹误差,提高了加工效率和精度。
3. **提高加工效率**:
五轴联动加工可以通过优化路径,减少空行程和加工时间,同时可以使用更短的,提高切削稳定性和加工效率。
4. **的表面质量**:
五轴联动加工可以保持与工件表面的角度,减少振动和切削力,从而获得的表面光洁度和加工质量。
5. **加工灵活性高**:
五轴联动加工可以处理复杂几何形状的零件,包括深腔、窄缝、倒扣等传统加工难以完成的部位。
6. **减少磨损**:
通过优化角度和切削路径,五轴联动加工可以延长寿命,降低加工成本。
7. **应用范围广**:
五轴联动加工适用于多种材料,包括金属、复合材料、塑料等,广泛应用于、器械、能源设备、模具制造等行业。
8. **技术要求高**:
五轴联动加工对机床、编程和操作人员的技术要求较高,需要复杂的编程和的机床控制。
总之,五轴联动加工是一种、高精度的加工技术,特别适合复杂零件的制造,能够显著提高生产效率和产品质量。
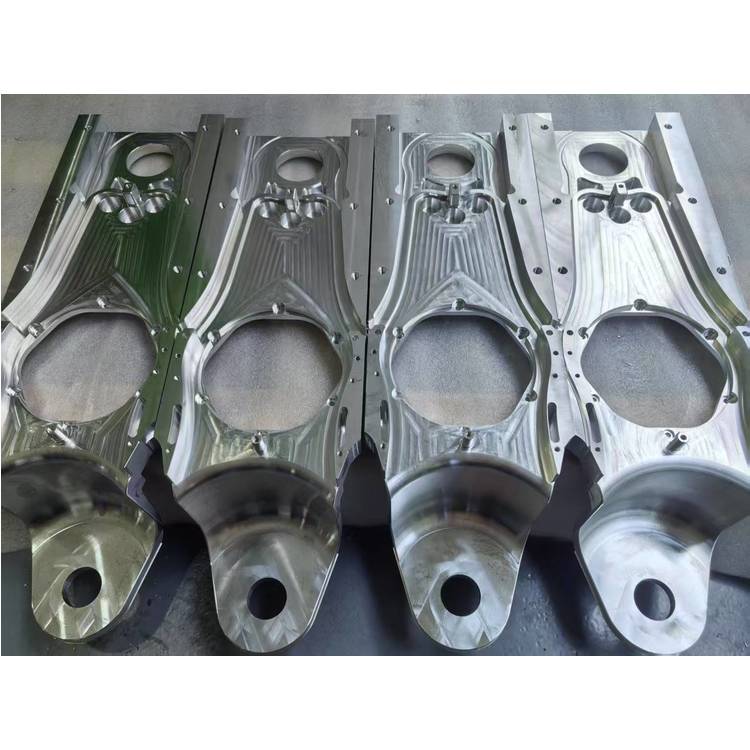
精密零件加工是一种高精度、高技术要求的制造过程,具有以下特点:
### 1. **高精度**
- 精密零件加工的尺寸精度通常在微米(μm)级别,甚至可以达到纳米级。
- 表面粗糙度要求高,通常需要达到Ra 0.1μm以下。
### 2. **复杂几何形状**
- 精密零件通常具有复杂的几何形状,包括曲面、微孔、薄壁等。
- 需要多轴联动加工设备(如五轴加工中心)来实现复杂形状的加工。
### 3. **材料多样化**
- 加工材料包括金属(如铝合金、不锈钢、钛合金)、陶瓷、复合材料等。
- 不同材料的物理和化学性质对加工工艺提出了不同要求。
### 4. **高工艺要求**
- 需要采用的加工工艺,如数控加工(CNC)、电火花加工(EDM)、激光加工等。
- 加工过程中需要严格控制温度、振动、切削力等参数。
### 5. **高设备要求**
- 使用高精度的加工设备,如高精度数控机床、三坐标测量仪等。
- 设备需要具备高刚性、高稳定性和高重复定位精度。
### 6. **严格的质量控制**
- 加工过程中需要进行严格的质量控制,包括尺寸测量、表面质量检测、材料性能测试等。
- 使用高精度的测量仪器,如光学测量仪、激光干涉仪等。
### 7. **高成本**
- 由于对设备、工艺和人员的高要求,精密零件加工的成本通常较高。
- 加工周期较长,需要进行多次加工和检测。
### 8. **应用领域广泛**
- 广泛应用于、器械、电子设备、汽车制造等高技术领域。
- 需要满足不业对精度、性能和可靠性的严格要求。
### 9. **高度定制化**
- 精密零件通常根据客户的具体需求进行定制,设计和加工过程需要高度定制化。
- 需要与客户密切合作,确保满足其特定的技术和性能要求。
### 10. **环保与可持续性**
- 加工过程中需要采用环保的切削液和润滑剂,减少对环境的影响。
- 通过优化加工工艺,减少材料浪费,提高资源利用率。
总之,精密零件加工是一项高度化、技术密集型的制造活动,对设备、工艺、人员和质量控制都有高的要求。
手机网站

微信号码
地址:安徽省 合肥市 蜀山区 经济开发区沁源路666号1幢厂房101
联系人:魏总先生
微信帐号: