-

- 合肥迈奇精密机械有限公司
-
全国服务咨询热线:
15715691418
15715691418


产品描述
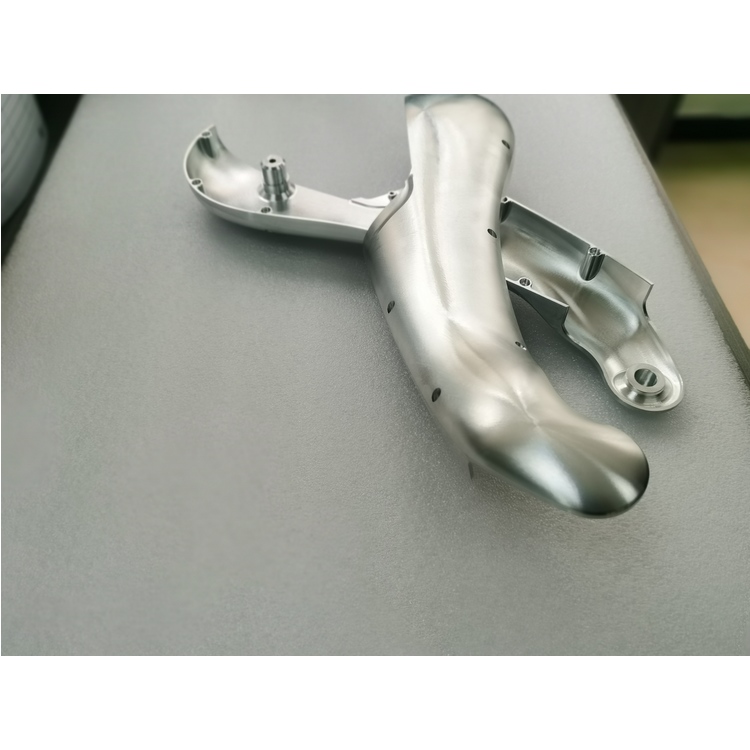
CNC加工(Computer Numerical Control,计算机数控加工)是一种利用计算机控制的精密加工技术,具有以下特点:
### 1. **高精度**
- CNC加工能够实现高的加工精度,通常可达到微米级别的精度,适用于对尺寸要求严格的零件制造。
### 2. **率**
- CNC机床可以连续工作,自动化程度高,减少了人工干预,提高了生产效率。
- 通过编程可以实现复杂形状的快速加工,缩短了生产周期。
### 3. **灵活性**
- 只需修改程序即可加工不同形状和尺寸的零件,适应多品种、小批量生产的需求。
- 适用于多种材料,如金属、塑料、木材、复合材料等。
### 4. **复杂形状加工能力**
- CNC加工可以完成传统加工难以实现的复杂几何形状,如曲面、三维轮廓等。
- 支持多轴联动(如3轴、4轴、5轴加工),进一步扩展了加工范围。
### 5. **一致性好**
- 由于加工过程由计算机控制,避免了人为误差,保证了批量生产时零件的一致性和稳定性。
### 6. **减少材料浪费**
- CNC加工通过的编程和路径优化,大限度地减少材料浪费,降。
### 7. **自动化程度高**
- CNC机床可以集成自动换刀、自动测量等功能,实现无人值守或半自动化生产。
### 8. **可重复性**
- 加工程序可以保存并重复使用,确保相同零件的加工结果一致。
### 9. **适用范围广**
- 适用于多种行业,如、汽车制造、模具制造、器械、电子产品等。
### 10. **减少人力需求**
- 操作人员只需掌握编程和机床操作技能,减少了传统加工中对熟练工人的依赖。
### 11. **支持多种加工方式**
- CNC技术可用于铣削、车削、钻孔、磨削、线切割等多种加工方式。
### 12. **易于集成**
- CNC机床可以与其他自动化设备(如机器人、传送带)集成,形成智能制造系统。
### 13. **成本较高**
- CNC设备和编程技术的初期投入较高,但长期来看,其效率和精度可以降低综合成本。
### 14. **对操作人员要求高**
- 需要操作人员具备一定的编程和机械加工知识,同时对设备的维护和保养要求较高。
### 总结
CNC加工以其高精度、率、灵活性和自动化等优势,成为现代制造业中的技术,特别适用于复杂零件和高精度产品的制造。
五轴联动加工是一种的数控加工技术,具有以下特点:
1. **高精度和复杂曲面加工能力**:
五轴联动加工可以同时控制五个坐标轴(X、Y、Z和两个旋转轴),能够实现复杂曲面的高精度加工,适用于、汽车、模具等领域的高精度零件制造。
2. **减少装夹次数**:
传统三轴加工需要多次装夹来加工复杂零件,而五轴联动加工可以在一次装夹中完成多面加工,减少了装夹误差,提高了加工效率和精度。
3. **提高加工效率**:
五轴联动加工可以通过优化路径,减少空行程和加工时间,同时可以使用更短的,提高切削稳定性和加工效率。
4. **的表面质量**:
五轴联动加工可以保持与工件表面的角度,减少振动和切削力,从而获得的表面光洁度和加工质量。
5. **加工灵活性高**:
五轴联动加工可以处理复杂几何形状的零件,包括深腔、窄缝、倒扣等传统加工难以完成的部位。
6. **减少磨损**:
通过优化角度和切削路径,五轴联动加工可以延长寿命,降低加工成本。
7. **应用范围广**:
五轴联动加工适用于多种材料,包括金属、复合材料、塑料等,广泛应用于、器械、能源设备、模具制造等行业。
8. **技术要求高**:
五轴联动加工对机床、编程和操作人员的技术要求较高,需要复杂的编程和的机床控制。
总之,五轴联动加工是一种、高精度的加工技术,特别适合复杂零件的制造,能够显著提高生产效率和产品质量。
通讯腔体加工是一种高精度的机械加工过程,主要用于制造通讯设备中的腔体结构。其特点主要包括以下几个方面:
### 1. **高精度要求**
- **尺寸精度**:通讯腔体的尺寸精度要求高,通常需要达到微米级别,以确保信号的稳定传输和设备的正常工作。
- **表面光洁度**:腔体内部的表面光洁度要求高,以减少信号传输中的损耗和反射。
### 2. **复杂结构**
- **多腔体设计**:通讯腔体通常由多个腔室组成,每个腔室可能有不同的形状和尺寸,加工时需要控制各个腔室之间的相对位置和尺寸。
- **薄壁结构**:为了减轻重量,通讯腔体通常采用薄壁设计,这对加工过程中的刚性和稳定性提出了更高的要求。
### 3. **材料选择**
- **高导电性材料**:通讯腔体通常采用高导电性材料,如铝合金、铜合金等,以确保良好的电磁屏蔽性能。
- **耐腐蚀性**:某些通讯腔体可能需要具备耐腐蚀性,因此会选用不锈钢或表面处理过的材料。
### 4. **加工工艺**
- **CNC加工**:通讯腔体的加工通常采用数控机床(CNC)进行,以确保高精度和复杂的几何形状。
- **电火花加工**:对于一些特别复杂的内部结构或难以用传统机械加工完成的部位,可能会采用电火花加工(EDM)技术。
- **表面处理**:加工完成后,通常需要进行表面处理,如镀银、镀金等,以提高导电性和耐腐蚀性。
### 5. **质量控制**
- **严格检测**:通讯腔体加工完成后,需要进行严格的质量检测,包括尺寸检测、表面光洁度检测、导电性检测等。
- **无尘环境**:某些高精度通讯腔体的加工和装配需要在无尘环境中进行,以防止灰尘和杂质影响性能。
### 6. **成本与效率**
- **高成本**:由于高精度和复杂结构的要求,通讯腔体的加工成本通常较高。
- **率**:为了提高生产效率,通常会采用自动化加工设备和工艺,如多轴数控机床、自动化检测设备等。
### 7. **应用领域**
- **微波通讯**:通讯腔体广泛应用于微波通讯设备中,如滤波器、谐振器、天线等。
- **系统**:在系统中,通讯腔体用于制造波导、天线罩等关键部件。
总的来说,通讯腔体加工是一项技术含量高、工艺复杂的制造过程,需要综合运用多种加工技术和质量控制手段,以确保终产品的高性能和可靠性。
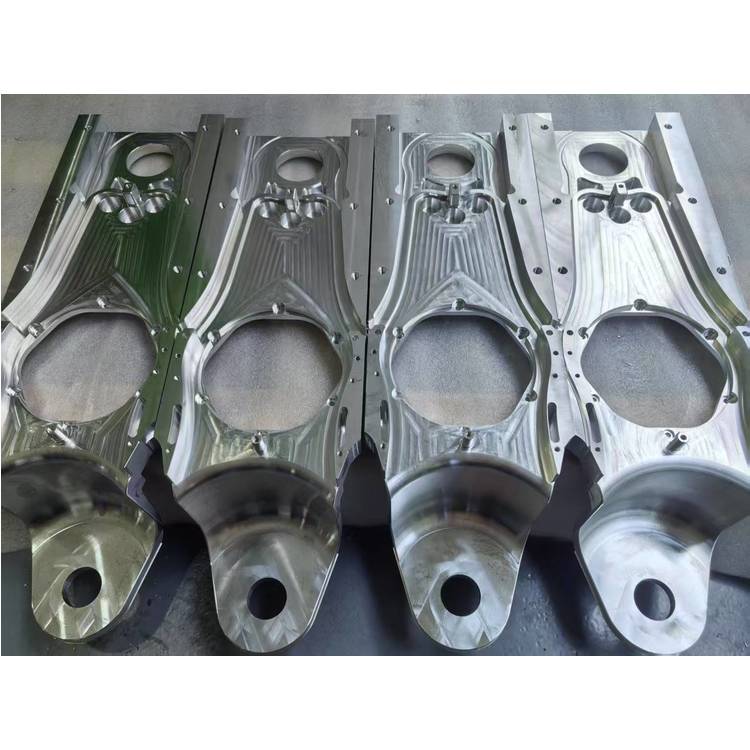
机床零件加工的特点主要包括以下几个方面:
1. **高精度要求**:机床零件的加工精度直接影响机床的整体性能和使用寿命。因此,在加工过程中,需要严格控制尺寸公差、形位公差和表面粗糙度,以确保零件的精度和一致性。
2. **复杂几何形状**:机床零件通常具有复杂的几何形状,如曲面、孔、槽、螺纹等。这要求加工设备具备多轴联动功能,能够实现复杂轮廓的加工。
3. **材料多样性**:机床零件可能使用多种材料,包括铸铁、钢、铝合金、铜合金等。不同材料的加工性能各异,需要选择合适的、切削参数和加工工艺。
4. **高强度与耐磨性**:机床零件通常需要承受较大的载荷和摩擦力,因此要求材料具有较高的强度和耐磨性。加工过程中需要保证零件的机械性能和表面硬度。
5. **批量生产与单件定制**:机床零件的生产既有批量化的标准件,也有根据客户需求定制的非标件。批量生产时要求、稳定的加工工艺,而定制件则需要灵活的生产能力和快速响应。
6. **加工工艺复杂**:机床零件的加工通常涉及多种工艺,如车削、铣削、磨削、钻孔、镗孔、热处理等。这些工艺需要合理安排,以确保零件的加工质量和效率。
7. **高表面质量**:机床零件的表面质量对机床的运行平稳性和使用寿命有重要影响。因此,在加工过程中需要采用精细的切削工艺和表面处理技术,以获得良好的表面光洁度和耐磨性。
8. **严格的检测与质量控制**:机床零件的加工过程中需要进行严格的质量控制和检测,包括尺寸测量、形位公差检测、表面粗糙度检测等,以确保零件符合设计要求。
9. **自动化与智能化**:随着工业4.0的发展,机床零件加工越来越多地采用自动化和智能化技术,如数控机床、机器人、自动检测系统等,以提高生产效率和加工精度。
10. **环保与节能**:现代机床零件加工越来越注重环保和节能,采用绿色制造技术,减少资源消耗和环境污染。
综上所述,机床零件加工具有高精度、复杂形状、材料多样、高强度、复杂工艺等特点,要求加工设备和技术具备高度的灵活性和性。
真空钎焊是一种在真空环境中进行的钎焊工艺,具有以下特点:
### 1. **无氧化环境**
- 真空环境避免了氧气和其他杂质气体的存在,防止工件表面氧化,确保钎焊接头质量高。
### 2. **清洁度高**
- 真空环境减少了污染物的引入,钎焊过程中无需使用助焊剂,避免了残留物的产生,提高了接头的清洁度和可靠性。
### 3. **适合精密加工**
- 真空钎焊适用于精密零件和复杂结构的连接,能够实现高精度、量的焊接。
### 4. **材料适用性广**
- 可用于多种材料,包括不锈钢、高温合金、钛合金、陶瓷、复合材料等,尤其适合焊接难熔金属和活性金属。
### 5. **接头强度高**
- 真空钎焊形成的接头强度高,与母材接近,且接头区域无气孔、裂纹等缺陷。
### 6. **热变形小**
- 真空钎焊的加热和冷却过程均匀,热变形小,适合对尺寸精度要求高的工件。
### 7. **环保性好**
- 无需使用助焊剂或其他化学物质,减少了环境污染。
### 8. **自动化程度高**
- 真空钎焊设备可高度自动化,适合大规模生产。
### 9. **成本较高**
- 真空钎焊设备投资大,运行和维护成本高,适合高附加值产品。
### 10. **工艺控制严格**
- 需要对真空度、温度、时间等参数进行控制,工艺要求高。
### 应用领域
- 、电子、器械、汽车、能源等领域,尤其适用于对焊接质量要求高的场合。
总之,真空钎焊以其量、高精度的特点,在制造领域具有重要地位。
不锈铸件机加工具有以下几个显著特点:
### 1. **高硬度和耐磨性**
- 不锈钢铸件通常具有较高的硬度和耐磨性,这使得它们在加工过程中对的磨损较大。因此,需要选择适合的材料和加工参数,以提高寿命和加工效率。
### 2. **加工硬化倾向**
- 不锈钢在加工过程中容易发生加工硬化,特别是在切削过程中,材料表面会变得更硬,增加切削难度。这要求采用适当的切削速度和进给量,以避免过度硬化。
### 3. **导热性差**
- 不锈钢的导热性较差,加工过程中产生的热量不易散发,容易导致工件和温度升高,影响加工精度和寿命。因此,通常需要使用冷却液或切削液来降低温度。
### 4. **粘附性强**
- 不锈钢材料在加工过程中容易粘附在上,形成积屑瘤,影响加工表面质量和性能。因此,需要选择具有良好抗粘附性的涂层,并保持适当的切削参数。
### 5. **表面质量要求高**
- 不锈钢铸件通常用于对表面质量要求较高的场合,因此加工过程中需要特别注意表面光洁度和尺寸精度。这可能需要采用精加工或抛光工艺来达到所需的质量标准。
### 6. **选择**
- 由于不锈钢的加工特性,通常需要使用硬质合金、陶瓷或涂层。的几何形状和切削参数也需要根据具体的不锈钢材料进行调整。
### 7. **工艺复杂性**
- 不锈钢铸件的加工工艺相对复杂,需要综合考虑材料特性、加工设备和工艺参数。合理的工艺设计可以有效提高加工效率和产品质量。
### 8. **成本较高**
- 由于不锈钢材料的加工难度较大,损耗较快,加工成本相对较高。因此,优化加工工艺和选择合适的材料是降的关键。
### 9. **耐腐蚀性**
- 不锈钢铸件具有良好的耐腐蚀性,因此在加工过程中需要注意防止污染和腐蚀,确保加工后的零件仍保持其耐腐蚀性能。
总的来说,不锈铸件机加工需要综合考虑材料特性、选择、加工参数和工艺设计,以确保加工质量和效率。
手机网站

微信号码
地址:安徽省 合肥市 蜀山区 经济开发区沁源路666号1幢厂房101
联系人:魏总先生
微信帐号: